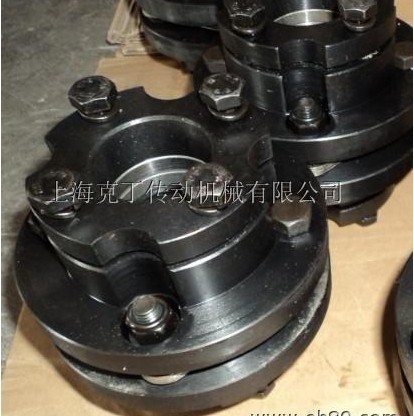
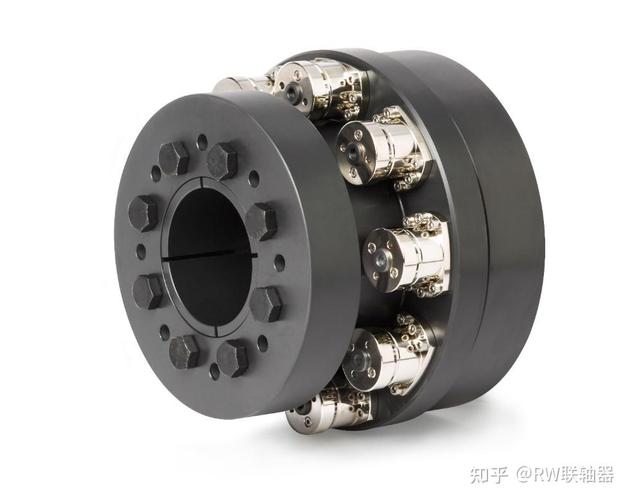
船舶用膜片联轴器选型 核心质量评判要点拆解
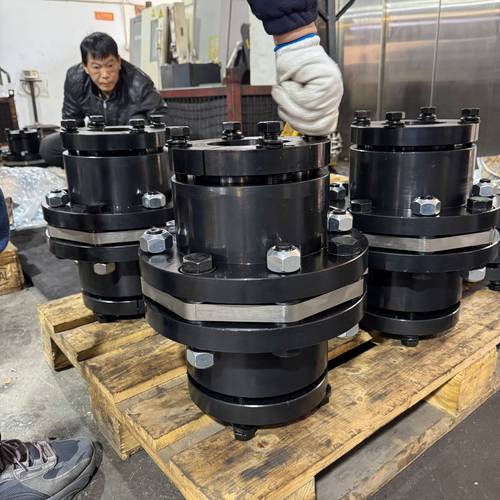
引言
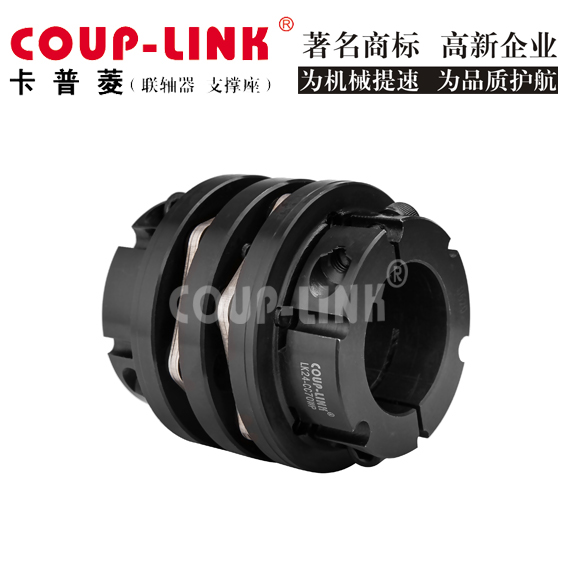
在船舶动力系统中,膜片联轴器凭借其传递扭矩大、补偿能力强、无需润滑、耐高温和耐腐蚀等优势,被广泛应用于主机与齿轮箱、齿轮箱与轴系、以及各类辅机传动环节。船舶运行环境恶劣(高盐雾、强振动、大温差、变工况),对联轴器的可靠性提出极高要求。一旦选型不当,轻则引发异常振动和噪声,重则导致膜片疲劳断裂、轴系损坏甚至停机事故。因此,科学选型并准确评判质量至关重要。本文从船舶应用视角,拆解膜片联轴器选型的核心质量评判要点。
一、材料与热处理:决定寿命的基础
膜片联轴器的核心弹性元件是金属膜片组,其质量首先取决于材料及热处理工艺。
- 材料选择:优质膜片通常采用沉淀硬化不锈钢(如17-4PH、15-5PH)或钛合金。这些材料具有高强度、高疲劳极限和良好的耐腐蚀性。若采用普通不锈钢或碳钢,在盐雾环境中易发生点蚀和应力腐蚀开裂。
- 热处理控制:材料需经过固溶处理和时效处理,以获得均匀细致的显微组织和稳定的力学性能。热处理不当会导致膜片硬度不均、残余应力大,在交变载荷下早期疲劳。
- 质量评判要点:
- 检查材料证明书(化学成分、力学性能)。
- 要求供应商提供热处理曲线及硬度检测报告。
- 进行金相组织抽检,观察晶粒度及是否存有过热过烧缺陷。
二、膜片结构与成型工艺:影响补偿能力与应力分布
膜片的形状设计直接决定其刚度、补偿量和应力集中程度。
- 型线设计:常见有圆弧型、束腰型、多圆弧组合型。优质设计通过有限元分析优化,使应力沿径向均匀分布,避免局部应力集中。弧形过渡处应光滑无尖角。
- 成型工艺:通常采用精密冲压或线切割成型。冲压模具精度和边缘质量影响膜片疲劳寿命;线切割则需控制重熔层。无论何种工艺,型孔边缘不应有毛刺、微裂纹或加工硬化层。
- 膜片组配置:船舶用联轴器多采用多膜片叠层结构,层间需有均匀间隙,以避免相互摩擦。每组膜片的厚度公差和平面度应严格控制。
- 质量评判要点:
- 查看膜片表面粗糙度(建议Ra≤0.8μm),无划痕、锈蚀。
- 测量膜片厚度一致性(通常±0.02mm以内)和平面度。
- 通过疲劳试验验证膜片在额定扭矩和补偿量下的循环寿命(一般要求≥10^6次)。
三、转矩传递与螺栓连接:可靠性的关键
膜片联轴器通过高强度螺栓将膜片与法兰盘连接并传递扭矩。
- 螺栓性能:应采用高强度合金钢螺栓(如10.9级、12.9级),并经过表面防腐处理(如达克罗、锌镍渗层)。螺栓螺纹精度和预紧力控制直接影响连接刚度与防松能力。
- 法兰盘与螺栓孔配合:铰制孔螺栓比普通螺栓能承受更大剪切力,孔与螺栓的配合间隙应严格控制(H7/h6或更紧)。若间隙过大,将引起冲击和微动磨损。
- 防松措施:船舶振动强烈,必须采用有效的防松措施,如自锁螺母、螺纹锁固胶或双螺母。应设计螺栓断裂捕获装置,防止螺栓脱落损伤其他设备。
- 质量评判要点:
- 检查螺栓等级标记及材质报告。
- 抽检螺栓孔加工精度(位置度、孔径公差)。
- 进行装配预紧力试验和松脱试验。
四、动平衡与对中要求:保障平稳运行
船舶轴系转速通常较低,但对振动敏感。不平衡量会产生周期性激励,引发共振。
- 动平衡等级:对于高速或精密传动(如燃气轮机推进),联轴器需进行动平衡,精度等级不低于G6.3(ISO 1940)。对于低速大型主机,至少要求G16。
- 对中补偿能力:膜片联轴器可补偿轴向、径向和角向偏差。选型时必须根据实际安装误差确定所需补偿量,一般应留有20%~30%余量。超过补偿极限会导致膜片过度弯曲,迅速疲劳。
- 质量评判要点:
- 要求供应商提供动平衡报告(平衡转速、剩余不平衡量)。
- 明确安装对中公差(径向≤0.1mm,角向≤0.2°),并提供对中工具和指导。
五、防护与防腐:应对海洋环境
盐雾、油雾、潮湿空气对金属件腐蚀严重,尤其膜片组一旦腐蚀,疲劳强度急剧下降。
- 表面处理:膜片和法兰盘通常采用达克罗、特氟龙或聚四氟乙烯涂层。优质涂层应均匀、无漏涂,且不影响膜片弹性。不锈钢件应进行钝化处理。
- 密封与隔离:可考虑加装防护罩,避免海水直接接触,同时防止异物进入。对于暴露在外的螺栓也需涂覆防腐油脂或使用防腐罩。
- 质量评判要点:
- 中性盐雾试验(NSS)不低于720小时无红锈(对碳钢件)或不低于2000小时(对不锈钢件)。
- 检查涂层厚度(一般20~30μm)及附着力(划格法)。
六、标准与认证:质量的外部背书
船舶用途设备通常需满足船级社规范(如CCS、DNV、ABS、LR等)及行业标准。
- 认证要求:联轴器应通过船级社型式认可或产品认证,并取得证书。对于关键部位(如推进轴系),可能需要依据IACS M68等要求进行疲劳、扭转振动及极限强度校核。
- 出厂试验:每台联轴器出厂前需进行无损探伤(磁粉或着色)、尺寸检验、静扭矩试验和动平衡。所有记录应随产品提供。
- 质量评判要点:
- 验证证书真实性(可在船级社官网查询)。
- 审查试验报告,确保各项指标符合技术要求。
七、选型流程与匹配建议
结合以上要点,推荐选型流程如下:
- 确定工况参数:额定扭矩、最大扭矩、转速范围、补偿量需求、环境温度、防护等级。
- 计算安全系数:一般取1.5~2.5,计入冲击载荷和疲劳因素。
- 选择结构与规格:根据法兰接口、传递能力及补偿量选择系列型号。
- 核对临界转速:确保工作转速避开联轴器一阶临界转速。
- 评估供应商:审查其设计能力、工艺控制、质保体系及船舶行业应用业绩。
- 验收与安装:按前述要点验收,严格按照对中要求安装,定期检查。
##
船舶用膜片联轴器的选型是一项系统工程,质量评判需从材料、设计、工艺、连接、平衡、防腐及认证等多维度综合考量。只有将这些核心评判要点逐一拆解并严格控制,才能确保联轴器在全生命周期内可靠运行,保障船舶动力系统的安全与稳定。面对市场上琳琅满目的产品,用户应优先选择有丰富船舶经验、具备完整质保体系和相关认证的专业制造商,并建立从设计审查到出厂试验的全过程质量监督机制。
如若转载,请注明出处:http://www.huanmoxuetang.com/product/38.html
更新时间:2026-10-01 20:08:27